Ржавчина как враг флота: эволюция защиты корпусов
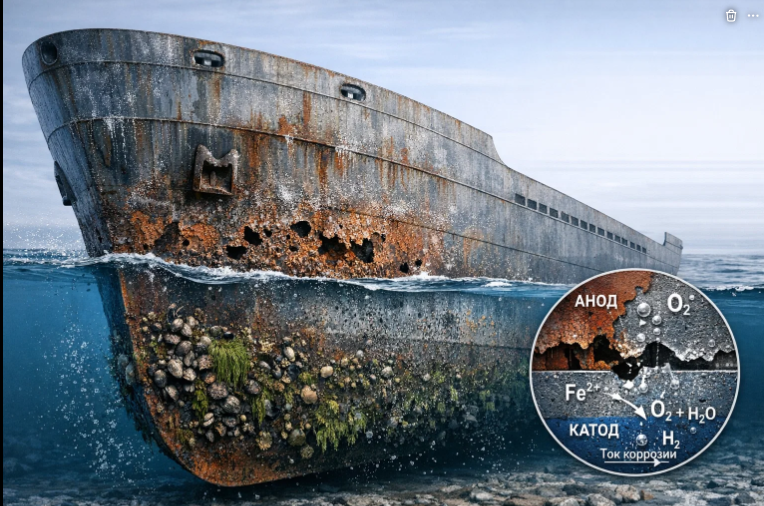
Защита корпуса судна от коррозии — одна из ключевых инженерных задач, с которой столкнулось мореплавание ещё в эпоху первых железных пароходов. Морская среда агрессивна: солёная вода, кислород, переменные температуры и биологическое обрастание разрушают металл со скоростью, недостижимой в сухопутных условиях. Именно поэтому на протяжении почти двух столетий судостроители, технологи и химики последовательно совершенствовали методы, которые позволяют металлическому корпусу сохранять прочность и герметичность на протяжении десятилетий.
Железный корпус и первые грунты: XIX век
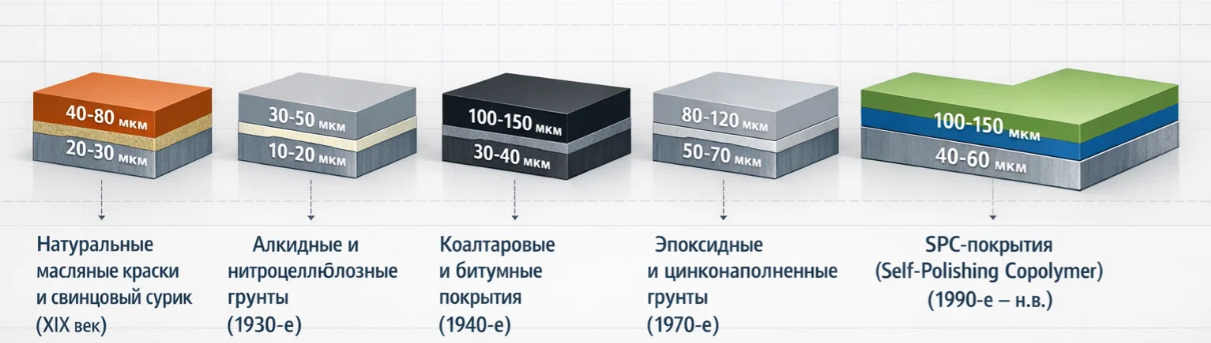
Переход от деревянных к железным корпусам в середине XIX века поставил судостроение перед новой угрозой. До этого коррозия была проблемой арматуры и крепежа, теперь же она затрагивала сам несущий набор. Первыми ответными мерами стали натуральные масляные краски с пигментами на основе свинцового сурика и охры. Такие покрытия наносились вручную, обеспечивали временный барьер против воды, но не решали главного — адгезия к влажной стали была неудовлетворительной, а сами краски растрескивались при деформациях корпуса.
Параллельно флот обратился к опыту деревянного судостроения: обшивка подводной части листами красной меди. Медь создавала гальванический потенциал, препятствовавший биологическому обрастанию, и давала умеренную коррозионную защиту. Однако при контакте меди с железом возникал усиленный гальванический элемент, ускорявший разрушение именно железной конструкции. Этот парадокс вынудил инженеров Королевского флота к поиску изолирующих прослоек — деревянных подкладных досок и промежуточных нейтральных покрытий.
К 1880-м годам в практику российского Морского ведомства вошли составы на основе шеллака и смоляных лаков. Их наносили в несколько слоёв с обязательной просушкой, что позволяло выдерживать эксплуатацию в Балтийском и Чёрном морях, хотя в тропических водах защитные свойства быстро деградировали.
Антикоррозионная защита в первой половине XX века
Первая мировая война и последовавший за ней рост военно-морского строительства потребовали технологий, пригодных для массового применения в условиях верфей. Главным достижением этого периода стали алкидные и нитроцеллюлозные грунтовки, которые давали лучшую адгезию к металлу и допускали нанесение методом распыления. В советском флоте 1930-х годов стандартной схемой для боевых кораблей стало двухслойное грунтование с последующим нанесением свинцово-суриковой эмали.
Особую роль в отечественной практике занимал вопрос защиты корпусов речных и морских судов в условиях смешанного плавания. Перепад солёности при переходе из Каспия в Волгу или из Финского залива в пресноводные реки создавал специфические электрохимические условия, к которым стандартные импортные схемы не были адаптированы. Советские технологи ЦНИИМФа разрабатывали регламенты, учитывавшие этот фактор, — часть из них сохраняла актуальность вплоть до конца советского периода.
Торговое судоходство двигалось иным путём: здесь на первый план выходила экономика доковых работ. Каждые 2–4 года корабль ставился в сухой док для осмотра и покраски подводной части. Стоимость простоя была значительной, поэтому промышленность искала покрытия с увеличенным межремонтным интервалом. К концу 1940-х годов коалтаровые и битумные покрытия, применявшиеся ещё до войны на трубопроводах, получили систематическое распространение на подводных частях балкеров и танкеров.
Эпоксидные и полимерные покрытия: технологический перелом
По-настоящему переломным этапом в защите от морской коррозии стало появление эпоксидных смол во второй половине XX века. Эпоксидные грунты и финишные покрытия обеспечили принципиально иной уровень адгезии и химической стойкости по сравнению с предшественниками. Плёнка такого покрытия не только отделяет металл от воды, но и сохраняет целостность при значительных механических нагрузках — ударах причальных устройств, истирании о лёд, вибрации двигательных установок.
Особое место заняли цинконаполненные грунтовки — покрытия, в которых частицы цинка создают протекторный эффект даже при локальных повреждениях плёнки. Принцип аналогичен навесным протекторам, которые устанавливаются на корпус снаружи, но реализован непосредственно в составе покрытия. Для Военно-морского флота СССР такие системы стали стандартом при строительстве надводных кораблей начиная с 1970-х годов.
В торговом флоте параллельно развивались самополирующиеся необрастающие покрытия (Self-Polishing Copolymer, SPC). Они содержат биоцидные компоненты, которые вымываются постепенно по мере движения судна, поддерживая гладкость подводной поверхности. Гладкость — не декоративный параметр: по данным отраслевых исследований, каждые 25 мкм средней шероховатости подводной части увеличивают расход топлива на 0,3–0,5%. Поэтому антикоррозионная защита на современном флоте неотделима от задачи управления гидродинамическим сопротивлением.
Подготовка поверхности: фундамент долговечности покрытия
Качество любого защитного покрытия определяется не столько его составом, сколько состоянием поверхности перед нанесением. Это правило стало аксиомой судоремонтной практики: даже самая технологичная грунтовка теряет адгезию на ржавом или замасленном металле. Международный стандарт ISO 8501 регламентирует четыре степени чистоты стальных поверхностей — от Sa 1 (лёгкая пескоструйная обработка) до Sa 3 (металлически чистая поверхность). Большинство современных судовых схем покрытий требует Sa 2,5 как минимума.
Абразивоструйная обработка — пескоструйная или дробеструйная — остаётся основным промышленным методом подготовки. Она одновременно удаляет продукты коррозии, прокатную окалину и остатки старых покрытий, а также создаёт шероховатость, необходимую для механического сцепления грунта с металлом. Однако абразивоструйная обработка имеет ограничения: она требует закрытых помещений или специальных экологических мер из-за пыли, а при работе с тонкостенными конструкциями существует риск деформации.
Одним из актуальных методов удаления ржавчины и старых покрытий без абразивного воздействия на металл стала лазерная очистка — технология, которую ряд судоремонтных предприятий уже включил в регламенты подготовки корпусных конструкций. Аппараты лазерной очистки с помощью лазерного луча избирательно испаряют оксидный слой и слои краски, не затрагивая основной металл, что особенно ценно при работе с тонкими листами обшивки и сложными профилями набора корпуса. Метод не требует абразива, не создаёт пыли и обеспечивает воспроизводимое качество поверхности, поддающееся контролю. Ознакомиться с такими аппаратами можно по ссылке.
Помимо механической подготовки, практика включает химические методы: травление фосфорными кислотами, конвертацию ржавчины с переводом её в устойчивые фосфаты железа, обезжиривание растворителями. Каждый из этих методов имеет свою область применения и нередко используется в комбинации с механической очисткой.
От сурика до нанотехнологий: логика эволюции
История борьбы с морской коррозией — это история постепенного перехода от симптоматических решений к системным. Первые грунты лишь замедляли неизбежное разрушение; современные схемы защиты проектируются под конкретный тип эксплуатации, климатический район и интервал докования. Каждый из этапов — от свинцового сурика к цинконаполненным эпоксидам, от медной обшивки к самополирующимся SPC-покрытиям — отражал не только химический прогресс, но и изменение экономики судовладения.
Современный подход к антикоррозионной защите корпуса судна предполагает комплексную стратегию: тщательный выбор системы покрытий с учётом класса судна, рейона плавания и материала корпуса; строгий контроль подготовки поверхности; регулярный мониторинг состояния покрытия в течение срока эксплуатации. Именно этот принцип — предупреждение дороже ремонта — отличает подход профессионального судовладельца от реактивной тактики, при которой коррозионные повреждения устраняются уже после того, как они сказались на прочности корпуса.
Судьба металлического корпуса во многом предопределяется ещё на этапе закладки — качеством первичного грунтования секций в построечном доке. Однако и в ходе эксплуатации регулярная оценка состояния покрытий, своевременная точечная ремонтная окраска и корректный выбор момента для докового ремонта способны в несколько раз продлить срок службы корпусных конструкций без дорогостоящей переборки набора.
Местоположение судна онлайн

Читайте также
- THROSTUR OF-24 - рыболовное судно - местоположение онлайн, IMO, MMSI, AIS
- THRUDUR - 817 - обеспечение правопорядка - местоположение онлайн, IMO, MMSI, AIS
- THRUMA 1 - пассажирское судно - местоположение онлайн, IMO, MMSI, AIS
- THRUMA II - пассажирское судно - местоположение онлайн, IMO, MMSI, AIS
- THRUMA III - прогулочное судно - местоположение онлайн, IMO, MMSI, AIS
